 +86-563-4308666

 Eng

Fråga tio bruksföreståndare vad som begränsar deras malningskrets, och de flesta kommer så småningom att peka på samma rad: kostnaden för att byta ut slipmedia. Slithållfasthetsteknologi är den disciplin som avgör hur länge en kula behåller sin diameter, sin form och sin malningseffektivitet innan malmen förbrukar den.
På ZXGB har vi ägnat år åt att bygga gjutna och smidda media för just det problemet. Vår 60 000 kvadratmeter stora fabrik i Ningguo, Anhui, har en årlig kapacitet på 50 000 ton, med stöd av ett provinsiellt forskningsinstitut dedikerat till stålkulor och slipmedia, och ett tekniskt team med 25 ingenjörer och 32 specialister. Så här tänker vi kring slitstyrka: vad som styr det, hur man jämför media rättvist och vilka vanor på brukssidan som tyst förstör slitaget du betalat för.
Vad slitstyrka verkligen betyder inuti en kvarn
I ett brukande bruk är slitage inte en händelse. Det är tre mekanismer som körs samtidigt, och en boll måste överleva dem alla.
- Nötning: hårda malmpartiklar glider och rullar över ytan och skär gradvis bort metall.
- Stöt: upprepade kollisioner spåna kanter, öppna ytsprickor och, i svåra fall, bryta bollen rakt av.
- Korrosion: våt massa, löst syre och surt eller alkaliskt vatten angriper matrisen mellan karbiderna.
Eftersom dessa mekanismer drar i olika riktningar är slitstyrkan alltid en balans. En mycket hård boll motstår nötning bra men kan spricka vid kraftiga stötar. En mycket tuff boll överlever stöten men kan mala bort snabbt. Den tekniska uppgiften är att hitta den punkt på den kurvan där din krets spenderar minst pengar per ton produkt.
Växter uttrycker vanligtvis resultatet som en specifik slitagehastighet: gram media som konsumeras per ton mald malm eller kilogram sminkkulor per ton produkt. Den enstaka siffran innehåller legeringen, värmebehandlingen, kulstorleken, kvarnhastigheten och själva malmen, vilket är just därför som två leverantörer kan ange samma hårdhet och ändå leverera väldigt olika kostnader.
Legeringskemi definierar taket
Krom är ryggraden i gjutna media
I gjutna slipkulor bestämmer krom hur mycket hård karbid som kan bildas. När krom stiger över ungefär 10 procent, skiftar strukturen mot hårda M7C3 kromkarbider snarare än mjukare M3C-typer. Dessa karbider fungerar som ett skelett inuti matrisen, så nötning måste skära igenom dem istället för att bara skjuta metall åt sidan.
Det är därför gjutfamiljen normalt är indelad i fyra grupper: lågkrom för ekonomisk torrslipning, mediumkrom för blandade uppgifter, högkrom för cementklinker och hård malm, och ultrahög krom för kraftig nötning där långa kampanjer betyder mest. Varje steg uppför kromstegen köper livslängd, men det kräver också hårdare processkontroll för att förhindra att materialet blir skört.
Matrisen har lika stor betydelse som karbiderna
Karbider kan inte skydda en boll på egen hand; de behöver en hård, tuff matris för att hålla dem på plats. Mangan, molybden, koppar och andra element tillsätts för att förbättra härdbarheten, så att bollen hårdnar genom hela sin sektion snarare än bara vid huden. En boll med utmärkt ythårdhet men en mjuk kärna kommer att deformeras och förlora sin profil vid upprepade stötar.
För hårdmalm, klinker och slagg är det här familjen vi brukar föreslå att först utvärdera:
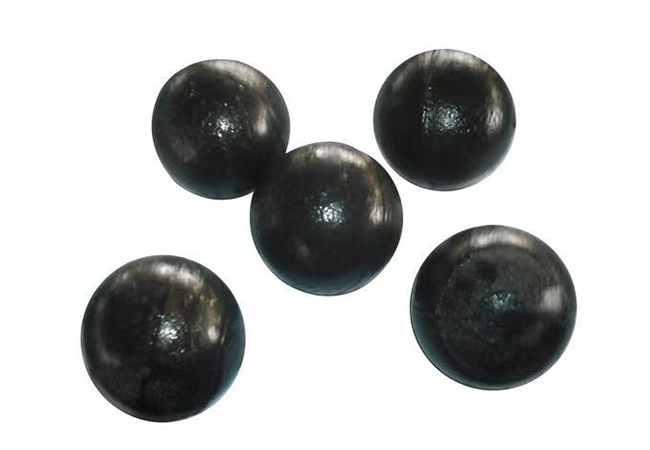 Hög kromlegering gjutkula slipkula I dagens snabba industrilandskap är prestanda, hållbarhet och hållbarhet inte längre valfria, utan väsentliga. Det är där vår höghårdhet, högkro... Visa produkt →
Värmebehandling avgör hur mycket av det taket du når
Identisk kemi garanterar inte identiskt slitage. Två bollar hällda från samma värme kan lämna anläggningen med märkbart olika livslängd om värmebehandlingen skiljer sig. Austenitiseringstemperatur, hålltid, släckningsmedium, släckningshastighet och anlöpningstemperatur bestämmer tillsammans den slutliga mikrostrukturen.
För högkrommedier siktar vi vanligtvis på en kärnhårdhet i intervallet HRC 58 till 64, med en kontrollerad nivå av kvarhållen austenit och en yta som inte har överbelastats av en aggressiv härdning. Släck för långsamt och karbiderna sitter i en mjuk matris som slits bort snabbt. Släck för våldsamt och inre spänningar byggs upp i väntan på att den första kraftiga stöten ska bli en spricka.
Varför ett hårdhetsnummer är ett svagt köpkriterium
En enda hårdhetsavläsning tagen på ett ställe på en boll berättar väldigt lite om livslängden. Be istället om en hårdhetsprofil från yta till kärna, en beskrivning av hårdmetallstrukturen och en förslitningshastighet mätt under förhållanden nära dina egna.
Jämföra huvudslipmediefamiljerna
Valet blir lättare när alternativen sitter sida vid sida. Tabellen nedan sammanfattar de familjer vi producerar och de arbetsuppgifter de normalt matchas till.
| Mediafamilj | Krominnehåll | Typisk kärnhårdhet | Relativt slitageliv | Bäst passande tjänst |
|---|---|---|---|---|
| Lågkrom gjuten kula | Upp till cirka 3 % | HRC 45 till 50 | Baslinje | Torrslipning, lätt nötning, kostnadskänsliga kretsar |
| Medelkromad gjuten kula | Cirka 3% till 7% | HRC 48 till 55 | 1,3 till 1,8 gånger | Blandmalm, måttlig påverkan, allmän malning |
| Högkrom gjuten kula | Cirka 10 % till 14 % | HRC 58 till 64 | 2 till 3 gånger | Cementklinker, hård malm, våtmalning |
| Ultrahög kromgjuten boll | Över cirka 15 % | HRC 60 till 65 | 2,5 till 4 gånger | Kraftig nötning, finslipning, långa kampanjer |
| Smidd stålkula | Legerat stål, lågt krom | HRC 55 till 62 | 1,5 till 3 gånger | Primär fräsning med stor diameter, hög slagkraft |
| Keramisk boll | Inga | Mycket hög ythårdhet | 4 till 8 gånger i böter | Föroreningskänslig fin- och ultrafin slipning |
Läs tabellen som utgångspunkt. En mediumkromkula i en mjuk malmkrets kan överträffa en högkromkula som är överspecificerad för jobbet, och en smidd kula i en stor primärkvarn vinner ofta på enbart slagseghet.
Processkontroll: Där slitstyrka tillverkas
Gjutning och smide är två olika vägar till slitstarka media, och var och en har sina egna kvalitetsspakar. Vid gjutning avgör formdesign, gjuttemperatur, ympning och kylhastighet hur karbiderna bildas och hur jämnt de fördelar sig. Vid smide avgör stångkvalitet, värmekurva, deformationssekvens och kontrollerad kylning kornflöde och seghet.
Vår anläggning kör precisionsgjutning, smide och värmebehandling som ett integrerat flöde, med inspektion från inkommande råmaterial till slutförpackning under ett ISO9001 kvalitetssystem. Vi köper från långvarigt kvalificerade stål- och legeringsleverantörer, eftersom en legeringskonstruktion bara betyder något om kemin som når ugnen är den kemi som specificerats.
För primära kvarnar som är beroende av media med stor diameter och hög slagseghet är smidda medier vanligtvis det starkare svaret:
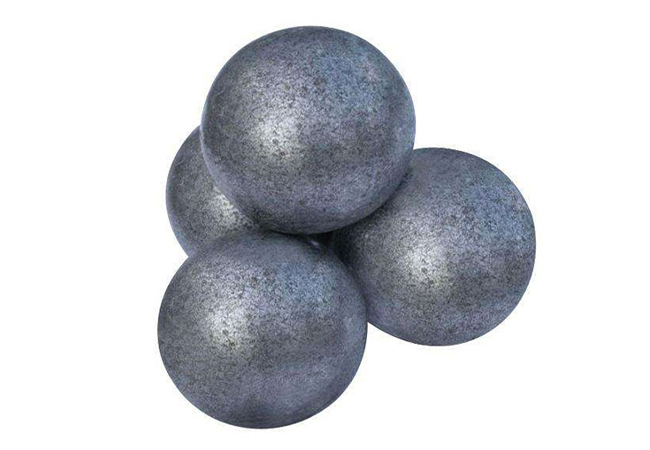 Smidda slipkulor I dagens industriella värld, där effektivitet, hållbarhet och prestanda är nyckeln, har precisionssmide vuxit fram som en omvälvande tillverkningsmetod – särskilt... Visa produkt →
Brukssidan av slitstyrka
Vi har sett bra bollar misslyckas inom några veckor på grund av hur en kvarn drevs. Fem variabler förklarar det mesta av gapet mellan laboratorieresultat och växtverklighet.
- Kulstorlek och laddningsmassa: överdimensionerade bollar tillför slagenergi som malmen inte behöver, vilket ökar både brott och slitage.
- Fräshastighet och laddningsrörelse: en gråstarrladdning ger stötar, medan en kaskadladdning ger nötning. Rätt läge beror på foderstorleken.
- Massdensitet och kemi: tunn, sur eller kraftigt luftad slurry accelererar korrosion och eroderar matrisen.
- Matningsstorleksfördelning: en plötslig ökning av toppstorleken tvingar media att utföra arbeten de aldrig valts ut för.
- Liners skick: slitna eller polerade liners minskar lyftet och laddningen börjar glida istället för att ramla.
Den sista punkten är lätt att underskatta. Media och liners bildar ett slitsystem, och att byta liners utan att kontrollera kulladdningen, eller tvärtom, kostar nästan alltid mer än det sparar. Där stötbelastningarna är tunga är våra liners av ultrahögt manganstål byggda för att fungera tillsammans med en smidd laddning:
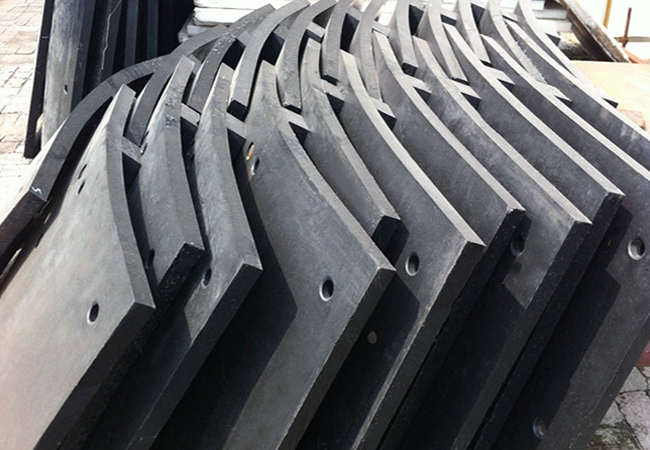 Ultrahögt manganstål Foder Ball Mill Liner Ultrahögt manganstålfoder är en slitstark materialkomponent med hög prestanda, som främst används i industriell utrustning som tål kraftiga stötar och svåra... Visa produkt →
Hur man utvärderar slitstyrkan innan du binder dig
Eftersom slitage är en systemegenskap är den enda rättvisa jämförelsen kostnaden per ton mald malm. Dessa steg håller den jämförelsen ärlig.
- Be om ett specifikt slitage under definierade förhållanden, inte enbart en hårdhetssiffra.
- Begär hårdhetsprofilen från yta till kärna, plus en beskrivning av mikrostrukturen.
- Kör ett test med markerade bollar: lägg till en vägd, märkt batch, återvinn den efter en bestämd period och mät massaförlusten.
- Beräkna den verkliga kostnaden per ton, inklusive frakt, sminkarbete, stillestånd och eventuell effekt på genomströmningen.
- Upprepa testet när malmtyp, matningsstorlek eller kvarnhastighet ändras, eftersom det bästa mediet idag kanske inte är det bästa nästa år.
Välj en partner som utvecklar slitstyrka
Varje krets har sin egen malm, sin egen kvarngeometri och sin egen definition av ett bra år. Det är därför vi föredrar att börja med data snarare än en katalogsida: en slitagehistorik, en foderanalys, kvarndimensioner och en beskrivning av arbetsuppgiften är vanligtvis tillräckligt för att begränsa valet till två eller tre kandidater.
Om du behöver en formulering, hårdhetsprofil eller kulgeometri anpassad till din applikation, vår anpassade OEM slitstarka lösningar teamet kan bygga det kring dina driftsdata. Om du hellre vill prata igenom det först, kontakta våra ingenjörer och vi hjälper dig att jämföra alternativen mot de siffror som är viktiga i din anläggning.
Slipkulans slitstyrka är inte en specifikation som kan kopieras från ett datablad. Det är resultatet av legeringsdesign, disciplinerad värmebehandling, ärlig inspektion och en bruksmiljö som tillåter bra media att göra sitt jobb. Justera de fyra delarna så slutar sminkets pris att vara en månatlig överraskning.


