 +86-563-4308666

 Eng

Varje slipkula har en värmebehandlingshistoria, även de som kommer till gården ser identiska ut. Två bollar kan dela samma kemi, komma ur samma form och fortfarande bete sig helt olika i en kvarn: den ena kör en hel kampanj, den andra börjar sprängas inom några veckor. Oftare än inte skriver skillnaden i värmekurvan, kylhastigheten och tempereringsfönstret.
Vad som följer är en praktisk vandring genom värmebehandlingsprocessen för att mala bollar när vi kör den varje dag, från austenitisering till kontrollerna som talar om oss om och verkligen är bra.
Varför värmebehandling avgör hur en boll presterar
Häll en högkromad kula och låt den svalna i formen, och det som kommer ut är en ganska rastlös metallbit. Matrisen håller martensit tillsammans med kvarhållen austenit, lindad runt ett nätverk av eutektiska karbider som skiftar med krom- och kolinnehåll. Behållen austenit är bråkmakaren. Det är mjukt, det är metastabilt och när kulan väl börjar stöta i en kvarn fortsätter att omvandlas till martensit på plats, vilket ändrar volymen på ytskiktet och öppnar dörren för spjälkning och brott.
Värmebehandling finns för att avsluta den omvandling medvetet, under kontrollerade förhållanden, istället för att låta bruket göra det på måfå. Tre saker balanseras på en gång:
- Hårdhet : slitytan som motstår nötning från malm, klinker eller slagg.
- Seghet : kärnans förmåga att absorbera upprepade stötar utan att spricka.
- Strukturell stabilitet : karbidfördelning och kvarhållen austenit hålls inom gränserna, så kulan bättre sig likadant dag 60 som den gjorde dag ett.
Kärnstadierna i värmebehandlingsprocessen för slipning av bollar
Nästan varje schema som används för gjutna eller små medier kan läsas som tre länkade steg, med en fjärde inspektionssteg som stänger slingan.
Uppvärmning och austenitisering
Austenitisering gör två jobb: det löser upp en del av den sekundära karbiden och det sätter kol i lösning så att härdningen har något att arbeta med. Att skynda på detta stadion är ett av de vanligaste misstagen vi ser. Vi värmer i steg, med en förvärmning runt 600–650°C för att jämna ut tjocklekstemperaturen, sedan en ramp till austenitiseringsutrymmet, som för höga kromkvaliteter typiskt sett mellan 980°C och 1 050°C.
Hålltiden följer sektionsstorlek och ugnsbelastning mer än en snabb klocka. En fungerande utgångspunkt på verkstadsgolvet är ungefär 1 till 1,5 minuter per millimeter diameter, men det verkliga antalet bör bekräftas av hårdhet och mikrostruktur på de första delarna av varje batch snarare än antas.
Släckning
Släckning är där hårdhet faktiskt görs. Bollen måste svalna tillräckligt snabbt för att missa perlitnäsan och driva austenit till martensit, men ändå inte så snabbt att ytan sliter sönder sig själv under termisk och transformationspåfrestning. Högkromgjutna kulor släcks ofta med forcerad luft eller en luft-oljekombination, medan mindre storlekar kan ta olja eller polymer. Smidda bollar lossnar från pressen varma och släcks vanligtvis med vattenspray, polymer eller olja och härdas sedan utan att först svalna helt till rumstemperatur.
Härdning
Härdning är ingen formalitet. Dess första jobb är stressavlastning, eftersom en nysläckt boll är full av inre spänningar och spricker av sig själv om den lämnas sittande. Dess andra uppgift är att få ner kvarhållen austenit till en arbetsnivå och låta fina sekundära karbider fällas ut, som vid rätt temperatur till och med kan pressa hårdheten uppåt.
För högkromade kulor sitter fönstret generellt mellan 200°C och 350°C, med en hålltid på fyra till åtta beroende på diameter, följt av långsam nedkylning. Anlöpning under cirka 200°C lämnar för mycket instabil austenit efter sig; trycker du långt över 400°C börjar du byta bort hårdheten du betalade för under härdningen.
| Scen | Typisk temperatur | Huvudsyftet | Vad vi tittar på |
|---|---|---|---|
| Förvärmning | 600–650°C | Jämna ut genomtjocklekstemperaturen | Ökningshastighet, termisk chock |
| Austenitiserande | 980–1 050°C (högkrom) | Lös upp karbider, mätta austenit | Håll tiden mot diametern |
| Släckning | 880–950°C i mediet | Bilda martensit av austenit | Kylkurva, sprickrisk |
| Härdning | 200–350°C | Lindra stress, kontrollera bibehållen austenit | Håll tid, hårdhet svar |
Matcha processer med bolltyper
Samma tre stadier gäller över hela familjen, men siffrorna rör sig avsevärt när du byter material och formningsväg.
Kromlegering gjutna bollar
Kemin sätter taket. En högkromboll med 10 % eller mer krom och rätt kolbalans kan nå de höga 50- till låga 60-talen på Rockwell C-skalan efter en välkörd släckning och temperament. Medium krom och låg kromkvalitet bär helt enkelt inte hårdmetallvolymen för att nå dit, så deras kurvor förenklas ofta mot normalisering eller en lätt släckning och temperament, och inköpsförväntningar bör följa metallurgin snarare än katalogrubriken.
Vår egen höga krom slipkulor behandlas på den logiken, med kurvan som hålls konsekvent från sats till sats så att fabrikens prestanda inte glider.
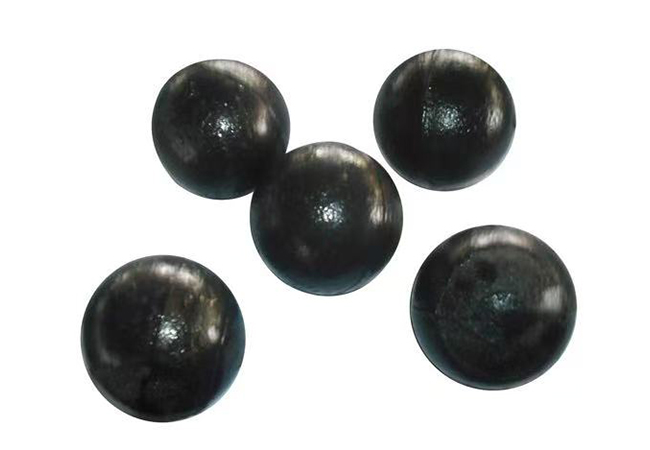 Höga kromlegerade gjutna slipkulor Högkrom ZQCr12 gjutmedia med ≥58 HRC ythårdhet, tillgänglig i diametrar från φ6,35 till φ120 mm för slitstark slipning. Visa produkt →
Smidda slipkulor
Smidda bollar börjar som en rullad stång, skärs till längd, induktionsvärms, smids och släcks sedan online. Processen är kontinuerlig snarare än batch, och den parameter som oftast vandrar är släckningsstarttemperaturen. Om stången svalnar för mycket mellan pressen och quenchringen sjunker hårdheten och kulan hamnar i ett mjukt skal som slits snabbt i kvarnen. Temperering följer omedelbart och använder fortfarande restvärmen i kärnan för att förkorta cykeln.
 Precisionsmidda slipkulor för kulkvarnar Precisionsmidda media för gruv-, cement- och kraftgenererande kulkvarnar, erbjuds i storlekar φ6,35–φ120 mm med balanserad hårdhet och seghet. Visa produkt →
Välja släckningsmedium och kylkurva
Kylningsgrad är en ratt, inte en omkopplare, och den korrekta inställningen är den som producerar en helt martensitisk kärna i den största bollen i partiet samtidigt som den minsta behålls intakt. De vanliga medierna, i grov allvarlighetsordning:
- Vatten : hög svårighetsgrad, låg kostnad, mest sprickbenägen; praktiskt för smidda kulor med små diametrar.
- Saltlösning eller kaustiklösningar : ännu allvarligare och benägen för ojämn filmbrytning; används sällan för gjutna krommedia.
- Olja : långsammare och säkrare, ett standardval för smidda legeringskulor där distorsion är viktigt, om brand- och rökhantering måste även hanteras.
- Polymer : koncentrationen kan ställas in för att sitta mellan vatten och olja, populärt för smidda legeringskulor med verklig sprickrisk.
- Forcerad luft eller luft-olja : skonsam, väl anpassad till högkromgjutna kulor vars härdbarhet redan är generös.
Agitation spelar lika stor roll som själva mediet. En stillastående tank produceras mjuka fläckar och spridda hårdhetsavläsningar oavsett hur bra släckke är.
Vad som går fel och hur anmälan läses
De värmebehandlingsfel meddelar sig tydligt om du vet vad du ska leta efter. Några av de mönster vi oftast diagnostisera:
- Sprickbildning efter släckning , allmän längsgående eller invändigt: kylning för kraftig, eller för lång spalt före anlöpningsugnen.
- Soft shell eller soft core : austenitiserande temperatur eller håll för lågt, eller kulan kyls under släckningsstartfönstret.
- Hårdhet strö över en sats : ojämn ugnsbelastning, inkonsekvent atmosfär eller dålig släckomröring.
- För tidig spjälkning i tjänst : kvarhållen austenit kvar för hög eftersom anlöpningen var för kall eller för kort.
- Hög brottfrekvens : hårdhet jagad på bekostnad av seghet, eller ett hårdmetallnät som lämnats för grovt under stelning.
Kontroller som bevisar att kurvan fungerade
Testresultaten är bara meningsfulla när de tas konsekvent. Vår rutin efter temperering ser ut så här:
- Hårdhet undersökning : avläsningar på flera punkter runt ytan och vid kärnan av sektionerade bollar, provtagna tvärs över partiet snarare än från ett bekvämt hörn.
- Hårdhet gradient : en profil tvärs över radien, som visar om härdningen verkligen nådde mitten.
- Impakttestning : upprepade droppar från en snabb höjd på ett prov av bollar, noterar det första tecknet på sprickbildning.
- Mikrostruktur granskning : karform och fördelning, plus en uppskattning av austenit, som allmänt hålls under ungefär 10 till 15 % för högkrommedier.
- Spårning av fältbrott : den långsammaste indikatorn men den mest ärliga, registrerad per kvarn och per bollparti under kampanjen.
Värmebehandling är ett system, inte ett enda steg
En kurva är bara lika bra som ugnen som driver den, och ugnen är bara så bra som materialet som går in. Det är därför vi behandlar värmebehandling som en länk i en kedja som börjar med legeringsinköp och slutar med ett bruksförsök. Vårt provinsiella forskningsinstitut för stålkulor och slipmedia, som driver tillsammans med partneruniversitet, ägnar mycket av sin tid åt just den här typen av kurvutveckling, och fynden går direkt tillbaka till verkstadsgolvet.
Vi håller också processverifierbar: ISO 9001-procedurer, fullständig processinspektion från inkommande råmaterial till leverans och ett tekniskt team på 25 ingenjörer och 32 specialister som stödjer en anläggning på 60 000 kvadratmeter med 50 000 ton årskapacitet. Du kan läsa mer om vår företagsbakgrund om du vill ha den längre versionen.
Om en kvarn tuggar igenom media snabbare än den borde, ligger oftast i kurvan snarare än fakturan. Skicka oss arbetsförhållanden, kuldiameter, matningshårdhet och valshastighet, så pratar vi igenom vilket steg som troligen är ansvarigt och vad som ska ändras. Det samtalet kostar ingenting, och det är ofta den snabbaste vägen till en lägre kostnad per ton mark.


