 +86-563-4308666

 Eng

Fråga alla som driver en kulkvarn vad de kontrollerar först på en malkulaspecifikation, och svaret är nästan alltid hårdhet. Det är lätt att förstå varför: hårdhet är den siffra som dyker upp i anbud, jämförs mellan leverantörer och verkar lova en längre livslängd. Efter år av gjutning och värmebehandling av högkromade kulor i Ningguo har vi lärt oss att hårdhet i högkromat gjutjärn är mindre ett enda tal än en berättelse om kemi, karbidstruktur och värmebehandling som fungerar tillsammans. Antalet spelar roll, men bara när du vet vad som producerade det och vad det mäts mot.
Den här guiden går igenom vilka hårdhetsvärden för slipkulor av högt kromgjutjärn faktiskt representerar, de intervall vi vanligtvis arbetar med och de frågor som är värda att ställa innan en inköpsorder går ut.
Vilken hårdhet verkligen mäter i en högkrom gjutjärnskula
Hårdhet beskriver ett materials motståndskraft mot lokal plastisk deformation. Inuti en kvarn leder det till motstånd mot repor, mejsling och gradvis metallförlust. Högkrom gjutjärn är dock inte ett enhetligt materialblock. Det är en komposit: mycket hårda kromkarbider av typen M7C3, med mikrohårdhet som vanligtvis rapporteras i området HV 1100 till 1300, som sitter i en martensitisk matris som själv har värmebehandlats till en kontrollerad nivå.
Den strukturen förklarar varför två skalor visas i samma konversation. Rockwell C (HRC) ger en snabb, praktisk avläsning av bulkytans hårdhet hos en boll. Vickers (HV) används när du behöver mäta en enskild hårdmetall eller ett tunt härdat hölje. När någon citerar 60 HRC för en kula med hög krom, beskriver de den genomsnittliga responsen av karbid-matriskompositen på en diamantintryckare, inte hårdheten hos själva karbiderna.
Var läsningen tas spelar lika stor roll. En boll slipas normalt platt på ett ställe för testet, och en separat sektion skärs för att se hur hårdheten ändras från yta till kärna. Ett brant fall från fall till centrum pekar vanligtvis på ett sprött skal som kommer att sönderdelas snarare än att slitas smidigt under stötar.
Typiska hårdhetsintervall för högkromade gjutjärnskulor
Som en praktisk referens visar tabellen nedan de intervall vi normalt arbetar med för gjutna högkromade slipkulor, grupperade efter kromnivå. Dessa är indikativa snarare än absoluta, eftersom bollens diameter, kolhalten och den exakta värmebehandlingscykeln alla förskjuter resultatet med några punkter i endera riktningen.
| Betygsfamilj | Ungefärlig kromhalt | Ythårdhet (HRC) | Kärnhårdhet (HRC) | Där det brukar passa |
|---|---|---|---|---|
| Högkrom, standard | 10 till 13 % | 58 till 62 | 55 till 59 | Cementråfräsning, allmän slipning |
| Hög krom, mellanklass | 15 till 18 % | 60 till 64 | 57 till 61 | Gruvdrift och mineralförädling |
| Ultrahög krom | 20 % och över | 62 till 66 | 58 till 62 | Slipande malmer, kvarnar med stor diameter |
Två punkter är värda att lyfta fram. För det första är karbiderna i en 60 HRC-kula mycket hårdare än vad den totala avläsningen antyder, eftersom HV 1100 redan ligger bortom den praktiska toppen av Rockwell C-skalan. För det andra, att flytta till en högre kromkvalitet höjer slitstyrkan främst genom att öka karbidvolymen och kontinuiteten, inte genom att pressa matrisen till en extrem hårdhetssiffra.
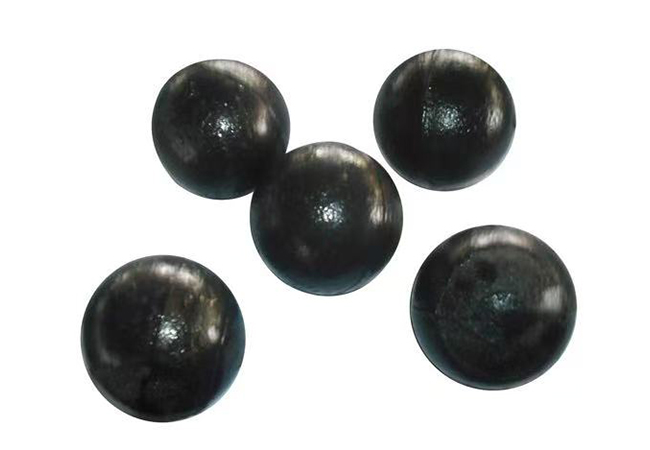 Standard hög kromgjutningsslipkula En standard högkromgjuten slipkula för gruvdrift och cementslipning, som erbjuds i flera diametrar och ZQCr12-kvalitet för jämförelse av hårdhet i baslinjen. Visa produkt →
Standardgjutkulan med hög krom ovan är den kvalitet de flesta kunder börjar med, och det är vanligtvis där en första hårdhetsjämförelse bör göras.
Vad som faktiskt anger den slutliga hårdheten
Kemi kommer först
Krom och kol bestämmer tillsammans hur mycket karbid som bildas och vilken typ det är. Gjutna högkromade järn har i allmänhet mellan ungefär 10 % och 28 % krom, med kol i området 2,0 % till 3,3 %. Förhållandet mellan de två elementen är en mer användbar indikator på beteende än något av elementen som läses för sig.
Värmebehandling gör resten
Austenitiseringstemperatur, härdningsmetod och anlöpningstemperatur avgör den slutliga balansen. Publicerade arbeten på gjutjärnsslipkulor med högt krom har till exempel visat att härdning nära 980 °C och anlöpning runt 400 °C kan ge ungefär 60,5 HRC tillsammans med en slagseghet i området 6 J/cm². Höj anlöpningstemperaturen och hårdheten sjunker medan segheten klättrar; sänk den och du får en hårdare men ömtåligare boll.
Sektionsstorlek och gjutmetod
En 100 mm boll avger värme långsammare i centrum än en 40 mm boll, så kärnan kommer alltid att läsa lägre än ytan. Metallgjutning och sandgjutning tar också bort värme på olika sätt, varför identisk kemi kan ge märkbart olika resultat vid olika diametrar.
Varför enbart hårdhet inte kommer att hålla kvarnen igång
En boll måste överleva stöten innan den kan slitas ut gradvis. Enligt vår erfarenhet körs välgjorda högkromade kulor med en korrekt kontrollerad värmebehandlingscykel med brottfrekvenser under 1 %, men den siffran beror på mer än HRC-numret på certifikatet. Kvarvarande austenit, mikrosprickor från en aggressiv släckning och inneslutningar från smältan kan alla förvandla en hård boll till en kortlivad.
Det är därför vi alltid tittar på hårdhet och slagseghet sida vid sida. En 66 HRC-kula som tappar efter några hundra timmar kostar mycket mer än en 60 HRC-kula som slits jämnt under hela sin livslängd. Målet är en hårdhetsnivå som är anpassad till belastningen, inte bara den högsta tillgängliga siffran.
 Ultrahög kromgjutningsslipkula En uppgraderad högkromgjuten slipkula i kvaliteter ZQCr15–ZQCr26 för torr- eller våtmalmslipning, där hårdhet och slagseghet behöver balanseras. Visa produkt →
För stora kvarnar och mycket nötande malmer är den ultrahöga kromgjutkulan den kvalitet där balansen blir mest relevant.
Matcha bollens hårdhet till din kvarn och malm
Det finns ingen universell "bästa" hårdhet, bara en vettig matchning. Valsdiametern bestämmer slagenergin som en kula måste absorbera: större kvarnar med högre fallhöjder kräver mer seghet, så att jaga toppen av hårdhetsintervallet där kan arbeta emot dig. Malmsnötningsförmåga, vanligtvis driven av kiseldioxidhalten, driver beslutet åt andra hållet, vilket gynnar högre krom och högre karbidvolym.
Kvarnhastighet, massakemi, våt eller torr drift och kulstorleken belastade också allt slitage. Vi brukar fråga efter kvarnens diameter, malmtypen och den aktuella livslängden i gram per ton malm innan vi rekommenderar en kvalitet, eftersom dessa tre svar begränsar valet snabbare än någon annan katalogtabell. En bredare bild av vårt castsortiment finns tillgängligt på höga krom slipkulor sida om du vill jämföra betyg direkt.
 Ultrahög manganstål Kulkvarn Liner En ZGMn17Cr2 arbetshärdande kvarnfoder för kulkvarnar, SAG-kvarnar och krossar under hårt slag, avsedd att väljas tillsammans med malningsmedier. Visa produkt →
Den andra halvan av slitageekvationen är kvarnfodret. En mycket hård boll som springer mot ett inpassat foder kan bära skalet snabbare än det bär sig själv, så de två materialen förtjänar att väljas tillsammans.
Hur vi kontrollerar hårdheten innan en boll lämnar växten
Hårdhetstestning är bara meningsfull om den görs på samma sätt varje gång. Under vårt ISO 9001 kvalitetssystem går varje produktionsparti igenom en rutin som inkluderar:
- Sampling från definierade positioner i partiet snarare än från de mest bekväma bollarna
- Ytförberedelse på en plan mark för att avlägsna avkolad hud före testning
- Rockwell C-testning i linje med ISO 6508 eller ASTM E18, med konverteringar till HV eller HB där en kund kräver dem
- Sektionering för att bekräfta kärnans hårdhet och höljes djup, inte bara ytavläsningen
- Metallografiska kontroller av hårdmetallfördelning, plus slag- och fallprovning på samma batch
- Registrering av resultat per värmenummer så att ett certifikat kan spåras tillbaka till själva smältan
Vi påminner också kunder om att en spridning av en eller två HRC-punkter över en batch är normalt och förväntat. Det som inte bör variera är mönstret: ett konsekvent hölje, en kontrollerad kärna och seghet som håller i drift.
En kort checklista innan du beställer
När du jämför offerter för gjutjärnsslipkulor med hög krom, skiljer några frågor en användbar specifikation från en dekorativ:
- Vilken skala användes och gjordes avläsningen på ytan eller på en sektionerad kärna?
- Finns det en hårdhetsprofil över bollen, eller bara en enda siffra?
- Vilken slagseghet åtföljer den hårdheten?
- Passar den föreslagna kvaliteten din kvarns diameter och malmens nötningsförmåga?
- Kan du testa en provsats i din egen krets innan du förbinder dig till en fullständig beställning?
Hårdhet är ett genuint användbart nummer, och det förtjänar uppmärksamheten det får. Det fungerar helt enkelt bäst när det läses tillsammans med kemi, mikrostruktur och seghet snarare än isolerat. Om du väger betyg för ett specifikt bruk, ser vårt team alltid gärna på dina driftsdata och pratar igenom alternativen, och guide för val av slipkula för gruvdrift är ett bra ställe att börja jämförelsen.


