 +86-563-4308666

 Eng

Kolmalning belönar tålamod och straffar gissningar. En pulveriserare eller kulrörskvarn kommer att fortsätta köra med nästan alla media du matar den - skillnaden visar sig månader senare, i finhetsavläsningar, sminktonnage och elräkningen. Efter år av att ha levererat malningskulor för kolmalning, kommer vi hela tiden fram till samma slutsats: rätt boll är den som matchar ditt kol, din kvarn och din driftsrutin, inte bara den billigaste raden i offerten.
Vad som följer är en praktisk genomgång av materialen, dimensioneringslogik och slitagesignaler som betyder mest vid kolpulverisering – skriven för de människor som faktiskt måste hålla kvarnen igång.
Varför slipbollar är viktiga vid kolslipning
I ett kolbruk gör media två jobb samtidigt. De reducerar kolet till ett pulver som är tillräckligt fint för att brinna ordentligt, och de sätter energikostnaden för att göra det. Pulveriserat kol för allmännyttiga pannor anges vanligtvis till cirka 70–75 % genom att passera en 200 mesh sikt; förlorar några punkter av finhet och du betalar för det i oförbränt kol, en ostadig låga och tyngre slaggbildning.
Media driver också brukets strömförbrukning. När kulorna slits mindre tappar laddningen massa och kvarnen arbetar hårdare för samma effekt. Det är därför som tillsättningshastigheten – kilogram nya bollar som tillsätts per ton kolmald – är en av de mest ärliga indikatorerna på om ditt medieval gör sitt jobb.
Hur kolslipning skiljer sig från malmning
Det är frestande att behandla kol som en mjuk malm och kopiera bollspecifikationen direkt från en gruvkrets. I praktiken är flera saker annorlunda:
- Mjuk, men inte alltid mild. Kol går lätt sönder, men mineralmaterialet i askan - kvarts, sand, kis - är det som faktiskt sliter på media. Ett kol med hög askhalt kan vara betydligt mer aggressivt än dess malbarhetsindex antyder.
- Kontinuerlig tjänstgöring. Kolbruk är vanligtvis igång dygnet runt, så slitage mäts över månader av stadig drift snarare än i enskilda kampanjer.
- Värme och fukt. De flesta kolkvarnar torkar när de maler, med varm luft som transporterar fukt ut ur systemet. Medierna måste hålla hårdheten vid dessa temperaturer, inte bara vid omgivningen.
- Kontaminering räknas. Utsliten metall lämnar bruket med produkten. Där askan säljs eller används i betong är järnupptagning värt att spåra.
- Säkerhetsmarginalerna är snävare. Fint koldamm är explosivt, så allt som tillför värme eller skapar en blockering inuti systemet förtjänar uppmärksamhet – allvarliga bollbrott är det klassiska exemplet.
Vanliga slipkulmaterial för kolkvarnar
De flesta kolbruk världen över driver en av mediatyperna nedan. Behandla den här jämförelsen som början på en konversation snarare än ett substitut för att testa mot ditt eget kol, kvarn och driftmönster.
| Material | Typisk arbetshårdhet | Slitstyrka | Där det passar |
|---|---|---|---|
| Hög kromgjutning (Cr 10–14%) | 58–64 HRC | Utmärkt | Kol med hög askhalt, stora bruk, långa kampanjer mellan påfyllningarna |
| Medium kromgjutning (Cr 5–8%) | 47–54 HRC | Bra | Allmän bruksmalning med blandad kolkvalitet |
| Låg kromgjutning (Cr 1–3%) | 40–46 HRC | Måttlig | Mjukare, lågaska kol och budgetkänsliga kvarnar |
| Smidd stål (B2 / 60Mn) | 55–62 HRC, genomhärdad | Bra, with high toughness | Kretsar där brott är ett problem, större bollstorlekar |
| Keramik (aluminiumoxid, zirkoniumoxid) | Mycket hög ythårdhet | Hög, men lägre slagtolerans | Föroreningskänsliga eller finmalande uppgifter |
För kol med hög askhalt och kvarnar med stor diameter, där det är värt att betala för en lång period mellan påfyllningarna, är gjutna kulor med hög krom vanligtvis vår första rekommendation. Värmebehandling spelar lika stor roll som kemi: en ordentligt härdad högkromboll håller hårdheten genom hela sektionen, medan en dåligt tempererad ena flisar på ytan och slits bort snabbare än dess specifikation utlovat.
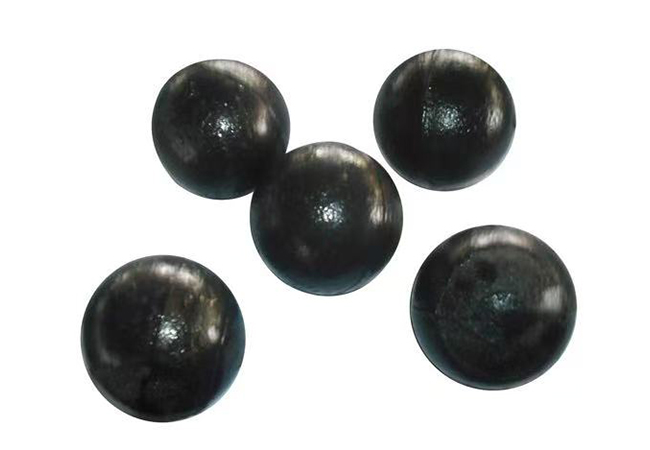 Höga kromgjutna slipkulor för långa slitningar Högkromgjutna slipkulor med ≥58 HRC ythårdhet och anpassningsbara diametrar, lämpade för kol med hög askhalt och stora kvarnar där lång livslängd minskar påfyllningen. Visa produkt →
Att välja slipkulor för kolslipning
Börja med kolet, inte katalogen
Hardgrove-slipbarhet, askhalt och askans mineralogi berättar mer om förväntat medieliv än något försäljningsblad. Kol som bär kvarts i askan slipar; kol med hög fuktighet kräver mer torkluft och kan lämna laddningen klibbig, vilket förändrar hur kulorna faktiskt arbetar genom lasten.
Storlek på den översta bollen korrekt
I kulrörskolkvarnar sitter kulor av högsta storlek vanligtvis i intervallet 30–60 mm med en graderad laddning under. Överdimensionerade bollar krossas effektivt men lämnar en grövre produkt och slits snabbare; underdimensionerade bollar ger finhet på bekostnad av genomströmning. Om du är osäker, behåll den nuvarande toppstorleken och justera sminkförhållandet först - en variabel i taget är mycket lättare att läsa.
Matcha kvarntyp och driftsförhållanden
Kulrörs-, kul-och-racing- och hjulkvarnar laddar sina media väldigt olika. Stötdominerade kretsar belönar seghet; glidande nötningskretsar belönar hårdhet. Linerprofil, valshastighet och luft-till-kol-förhållandet förändrar balansen, och slitna liners kommer att förkorta kulans livslängd vad du än stoppar i trumman. Att behandla media och liners som ett enda slitsystem är ett av de enklaste sätten att få ner kostnaden per ton.
Gjuten eller smidd?
Gjutna bollar erbjuder ett brett hårdhetsintervall och stark nötningsbeständighet. Smidda kulor ger seghet och förutsägbar genomgående hårdhet, varför många växter väljer dem där brott har varit ett problem eller där större storlekar behövs. Många fabriker kör en blandad laddning och ställer in den gradvis allt eftersom data kommer in.
 Precisionssmidda slipkulor för tuffa fräsarbeten Precisionssmidda bollar erbjuder balanserad hårdhet och seghet och en tät, enhetlig struktur, vilket gör dem värda att överväga där brott eller större mediastorlekar är problem. Visa produkt →
Bedöma kostnaden per ton kolmark
Pris per ton media är en dålig jämförelse i sig. Det som spelar roll är medieförbrukningen multiplicerad med priset, plus arbets- och stilleståndstiden för att fylla på, plus effekten på fabrikens produktion. En kula med låg krom som kostar en tredjedel mindre men som behöver bytas ut dubbelt så ofta vinner sällan när figurerna läggs ut sida vid sida - men för mjukare kol och blygsam plikt kan det vara det vettiga valet.
 Låg kromgjutna slipkulor för kostnadskänslig fräsning Lågkromat gjutet media med ≥45 HRC ythårdhet och anpassningsbara diametrar, placerade för mjukare bruk och blygsamt slitage där lägre initiala mediakostnader spelar roll. Visa produkt →
Signalerar att din media behöver uppmärksamhet
Slitage meddelar sällan sig själv. Dessa är symptomen som är värda att titta på varje vecka:
- Kvarnkraften klättrar medan produktionen förblir platt.
- Finheten glider under specifikationen, eller fler avvisar som återvänder från klassificeraren.
- Sminktonnaget kryper upp månad för månad.
- Synliga platta fläckar, svampbildning eller ett ökande antal trasiga bollar i avslagen.
- Accelererande linerslitage — media och liners försämras vanligtvis tillsammans.
Brott förtjänar tidig utredning, eftersom en sprucken boll kan bli ett blockerat utlopp och ett förlorat skift. De flesta orsakerna går att fixa och handlar oftast om härdningskvalitet, slagenergi och hur noggrant laddningen upprätthålls; våra anteckningar om minskar slipkulornas brott täcka de vanliga grundorsakerna mer i detalj.
Praktiska steg för att få mer liv från dina media
- Kontrollera inkommande hårdhet, inte bara certifikatet. Ett snabbt provtest på varje leverans fångar partier utanför specifikation innan de når bruket.
- Håll laddningen balanserad. Täta små sminktillskott slår enstaka stora, eftersom de håller storleksfördelningen stabil.
- Spela in allt tillsammans. Kolkälla, genomströmning, strömförbrukning och tillsatstonnage på en sida kommer att berätta mer än någon enskild mätning.
- Inspektera liners samtidigt som laddningen. En sliten profil slösar tyst på bra media.
- Förvara bollar torrt och hantera dem varsamt – ytskador innan bollen någonsin kommer in i kvarnen blir en spricka senare.
- Granska specifikationen en gång per år mot faktisk förbrukning, inte mot det ursprungliga inköpspriset.
Att arbeta med en leverantör som förstår kol
Medievalet är lättare när leverantören kan prata om din fabrik snarare än bara om sitt produktsortiment. Vårt team på ZXGB arbetar från en 60 000 kvadratmeter stor anläggning med en årlig kapacitet på 50 000 ton, uppbackad av ISO 9001 kvalitetskontroll som sträcker sig från råvaruintag till slutlig inspektion. Vid sidan av produktionslinjerna fortsätter vårt provinsiella forskningsinstitut för stålkulor och slipmedia att förfina kemi och värmebehandling med universitetspartners – arbete som visar sig i konsekvent hårdhet sats efter sats.
Vi levererar också slipning av cylpebs och stavar för kretsar som använder dem tillsammans med bollar, och vi granskar gärna en kolanalys och ett datablad innan vi rekommenderar en specifikation. Om du hellre vill utgå från ett prov så fungerar det också.
Kortversionen
Malkulor för kolmalning är inte ett varuköp som bestäms enbart av priset. Läs först askan och malbarheten, dimensionera laddningen på ett förnuftigt sätt, välj en legering vars hårdhet överlever din driftstemperatur och bedöm sedan varje alternativ utifrån kostnaden per ton mald kol. Gör det konsekvent och bruket kommer att tala om för dig, tyst och i siffror, att du gjorde rätt.


