 +86-563-4308666

 Eng

Fråga fem bruksoperatörer vilken storlek slipkula de kör, så får du fem säkra svar som inte riktigt stämmer överens. Det är inte envishet. Kulstorleken är en balans mellan matningen som kommer in, kvarnen som utförs arbetet och produkten som går ut, och varje krets balanserar dessa tre på olika sätt.
Så här är det ärliga svaret innan vi går in i detalj: de flesta kulkvarnar kör media mellan 20 mm och 100 mm. De största kulorna i satsen är dimensionerade för att bryta den grövsta matningen som kvarnen någonsin kommer att se, och de minsta kulorna gör finmalningen nära utloppsänden. Om ditt foder är 12 mm vid 80 % passerande, förvänta dig en toppstorlek på runt 80 till 90 mm. Om du slipar om till 30 mikron räcker det oftast med 20 till 30 mm kulor.
Allt nedan är hur vi kommer från den där grova bilden till ett nummer du faktiskt kan beställa.
Typiska bollstorlekar efter applikation
Innan du beräknar något hjälper det att veta var de flesta kretsar landar. Sortimenten nedan kommer från de cementfabriker, metallgruvor och industriella mineralverksamheter vi har att göra med. Behandla dem som en utgångspunkt, inte en specifikation.
| Plikt | Typiskt foder (F80) | Vanlig bolldiameter | Vad media gör |
|---|---|---|---|
| Primär malmmalning | 12 till 25 mm | 60 till 100 mm | Bryter snabbt de grövsta partiklarna |
| Primär kulkvarn, sluten krets | 8 till 15 mm | 50 till 80 mm | Huvuddelen av grov storleksminskning |
| Sekundär- eller omslipningskvarn | 3 till 8 mm | 30 till 50 mm | Förbereda flotations- eller lakfoder |
| Cementfinishkvarn | 1 till 5 mm klinker | 15 till 40 mm | Slipning till 3 000 till 4 000 Blaine |
| Finmalning till 30 mikron | Under 1 mm | 20 till 30 mm | Slutlig minskning med låg brottrisk |
| Laboratorie- eller pilotbruk | Under 1 mm | 5 till 20 mm | Småskaligt testarbete |
Två mönster är värda att komma ihåg. Toppen av sortimentet drivs av foderstorleken, och botten av intervallet drivs av finheten du jagar. När en växt berättar för oss att dess malning har blivit oregelbunden, är en av dessa två ändar nästan alltid orsaken.
Hur man beräknar bollstorleken du behöver
Branschstandarden är fortfarande Bonds metod, som dimensionerar den största kulan i laddningen så att den kan bryta den grövre artikeln den kommer att möta. Det fungerar från tre ingångar: 80 % passerande storlek på inmatningen, malmens bondningsindex och diametern på kvarnen.
En snabb fältuppskattning
För ett grovt tal kan du räkna ut på växtgolvet, ta kvadratroten av F80 i millimeter och multiplicera den med 25. Det ger dig den största kuldiametern i millimeter:
- F80 på 2 mm ger en toppstorlek på cirka 35 mm
- F80 på 5 mm ger ungefär 55 mm
- F80 på 12 mm ger ungefär 85 mm
- F80 på 25 mm ger ungefär 125 mm
Det enkla förhållandet spårar de publicerade maximala bollstorlekskurvorna noggrant, vilket är anledningen till att så många operatörer håller det i huvudet. Det är fortfarande bara en första uppskattning, för den säger ingenting om hur hård din malm är eller hur stor din kvarn är.
Vad den fullständiga beräkningen tillför
Den kompletta Bond-ekvationen viker in arbetsindex och kvarnsdiameter, tillsammans med en konstant som återspeglar valstyp och utloppsarrangemang. Riktningen på korrigeringen är viktigare än aritmetiken: en kvarn med större diameter lyfter laddningen högre och tappar den hårdare, så den behöver mindre kulor än en liten kvarn som maler samma matning. Hårdare malm behöver större bollar. Finare produktmål drar den önskade storleken nedåt, inte uppåt.
Justeringar vi brukar tillämpa
- Högt arbetsindex malm: öka den beräknade storleken med 10 till 20 procent
- Mål P80 under 40 mikron: gå ner och gå sällan över 40 mm
- Kvarndiameter över 4 meter: släpp en storlekssteg
- Hög fräshastighet eller aggressiva lyftstänger: släpp ett steg
- Mycket fin, högvärdig produkt: överväg keramiska media snarare än stål
En storlek räcker aldrig: Fördelning av bollstorlek
En laddning gjord av en bollstorlek maler dåligt, oavsett hur noggrant den storleken har valts. Slipning sker över en rad partikelstorlekar, och varje partikelstorlek bryts bäst av en viss kuldiameter. Bär också dina media kontinuerligt, så en fungerande laddning innehåller priset och spridning av storlekar.
I praktiken fyller de flesta växter bara på med de två eller tre största storlekarna och låter slitage skapa allt mindre. En kvarn vars beräknad toppstorlek är 80 mm kan köra en sminkblandning på cirka hälften 80 mm, en tredje 60 mm och resten 40 mm. Kretsar som behöver en snäv produktstorleksfördelning lägger ibland till en fjärdedel, mindre storlek för att hålla den fina slutprodukten produktiv.
Kontrollera laddningen var och varannan månad. Om den genomsnittliga kuldiametern i kvarnen har sjunkit långt under ditt designintervall, är du effektivt med media som är två storlekar för små, och ingen mängd extra kraft kommer att fixa genomströmningen.
Gjuten, smidd eller keramik: Vad ändrar storleken du kan köra
Kulstorlek och kulmaterial är sammanlänkade. En boll som är för mjuk deformeras och förlorar sin rundhet, vilket tystar den effektiva storleken på ditt media inom några veckor. En boll som är för hård och skör går sönder istället för att slitas ut. Så här passar de tre huvudsakliga mediefamiljerna i en storleksplan.
Höga kromgjutna slipkulor
Dessa är arbetshästen för laddningar mellan ungefär 20 mm och 100 mm. Den höga kromhalten ger en hård, jämn struktur, så att kulorna håller sin diameter och sin form länge. Det betyder mer än det låter. Om mediet behåller sin storlek förblir laddningen du designade den laddning du kör och din slipning förblir stabil mellan påfyllningarna. De passar för cementfabriker, primärmalmbruk och omslipningskretsar där slitagekostnaden per ton produkt är det antal som övervakas. Hela sortimentet finns hos oss höga kromgjutna slipkulor sida.
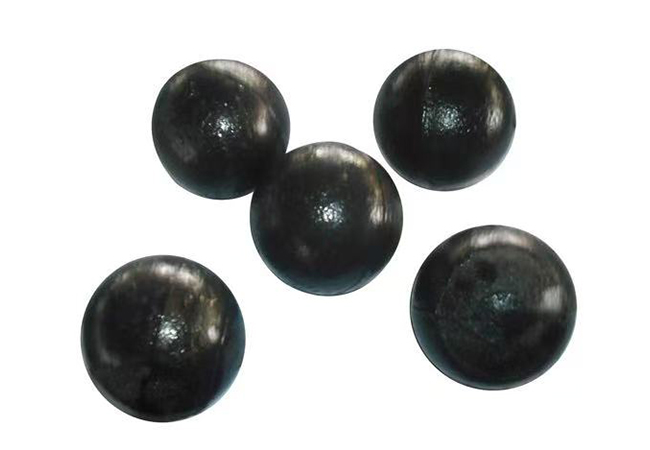 Höga kromgjutna slipkulor ZQCr12 Högkromgjutna media i diametrar upp till 120 mm, erbjuder ≥58 HRC hårdhet för stabil slipning i cement-, gruv- och omslipningskretsar. Visa produkt →
Smidda stålkulor
Smidda medier kommer till sin rätt när toppstorleken klättrar över cirka 100 mm, eller när kvarnen levererar kraftiga stötar. Den smidda strukturen är tuff och motstår brott under ett stort fall, vilket är anledningen till att stora primära- och SAG-kretsar förlitar sig på den. Avvägningen är slits: en smidd boll slitage generellt snabbare än en högkval med samma diameter, såsfördelningen skiftar snabbare och påfyllning måste ske ofta. Många växter kör smidda medier på toppen av laddningen och hög krom under den.
 Precisionsmidda slipkulor för kulkvarnar Slitstarka smidda media för stora primära och SAG-kretsar, där brottmotstånd är viktigt; finns i diameter upp till 120 mm. Visa produkt →
Keramiska slipkulor
När den önskade kuldiametern faller under ungefär 20 mm blir stål svårare att motivera. Små stålkulor slits snabbt och kan förorena produkten. Keramiska medier som aluminiumoxid och zirkoniumoxid är kemiskt inerta, håller sin storlek väl vid fin- och ultrafin slipning och arbetar ner till några mikrometer. Avvägningen är densitet: keramik väger ungefär hälften av vad stål gör för samma diameter, så du kan behöva se om valshastigheten eller kullasten när du byter. Vårt keramiska sortiment täcker den mindre delen av spektrumet.
Tecken på att din bollstorlek är felaktig
Bruket brukar säga till innan labbet gör det. Håll utkik efter dessa signaler:
- Produkten blir grövre medan kraftförbrukningen förblir platt: de största kulorna är för små för matningen
- Trasiga eller tillplattade kulor i utloppet: toppstorleken är för stor för själva matningen eller materialet är för mjukt
- Överslipning och sliming, med stigande cirkulerande belastning: media är för stora för målstorleken
- Slitagehastigheten ökar i gram per ton produkt: media är för mjuka, för små eller båda
- Skador koncentrerade vid foderänden av kvarnfoder : en överdimensionerad kulladdning hamrar på skalet
- Slipkvaliteten avviker inom några veckor efter påfyllning: den levererade hårdheten eller storleken har ändrats
Testa storleken innan du binder dig till den
Beräkning begränsar fältet; en rättegång avgör det. Ett markerat bolltest är det billigaste sättet att få riktiga svar. Väg och markera ett prov av bollar, placera dem i laddningen, kör kvarnen normalt i tre till sex veckor, återhämta sedan och väg dem igen. Det ger dig ett slitage i gram per ton, och det talar om för dig om bollarna slits jämnt eller går sönder.
Kör den nya storleken i en kvarn medan en systerkvarn stannar på den gamla laddningen. Spåra specifik energiförbrukning, P80, genomströmning och bollförbrukning sida vid sida i minst en månad. Om den fina storleken är rätt bör du se samma eller bättre genomströmning vid lägre specifik energi, utan ett hopp i brott.
Dimensionering av bollar med en leverantör som stannar hos dig
Att välja storlek är den enkla delen. Att få en leverantör som kan hålla den diametern, den hårdheten och den kemin batch efter batch är det som håller en krets stabil år efter år.
Vi tillverkar slipmedia i Ningguo, Anhui, på en 60 000 kvadratmeter stor tomt med en årlig kapacitet på 50 000 ton. Vårt tekniska team består av 25 ingenjörer, och vi driver ett provinsiellt forskningsinstitut dedikerat till stålkulor och slipmedia, och arbetar tillsammans med universitetet med ny utveckling. Varje batch går igenom inspektion från råvara till färdig produkt enligt vårt ISO 9001-system, så bollarna du får i mars bättre sig som de bollar du fick i januari.
Om du skickar oss din foderstorlek, kvarndimensioner, arbetsindex och målslipning, kommer vi att arbeta igenom dimensioneringen med dig och rekommendera en startavgift snarare än en gissning.
Kulstorleken är en av att få variabler i en slipkrets som du kan ändra på en måndag och se resultatet från på fredag. Börja med foderstorleken, kontrollera beräkningen mot din kvarn, stega siffran upp eller ner för malmhårdhet och bekräfta det med ett försök. Antalet som överlever den processen är det rätta för din anläggning.


