 +86-563-4308666

 Eng

Varje malningsoperatör lär sig samma läxa förr eller senare: fodret har mer inflytande på processen än någon annan slitdel. Det skyddar skalet, men det bestämmer också hur malningsmediet rör sig, hur mycket energi kvarnen drar och hur länge kvarnen kan köra mellan driftstoppen. Kort sagt, rätt liner sparar pengar, och fel kostar pengar oavsett inköpspris. När folk frågar om typerna av kulkvarnsfoder är det praktiska svaret bäst organiserat kring två klassificeringsaxlar: material och profil. Den här artikeln går igenom båda.
Vad en Ball Mill Liner faktiskt gör
En kulkvarnsliner utför tre jobb samtidigt. Det skyddar kvarnskalet från stötar och nötning av laddningen; den överför energi till slipmediet, eftersom linerprofilens lyftning avgör om kulorna faller, grå starr eller glider; och det påverkar klassificeringen och uppehållstiden för materialet som mals.
Dessa funktioner är beroende av varandra, så val av liner är aldrig ett beslut som passar alla. Vid typiska arbetshastigheter på 65 till 80 procent av den kritiska hastigheten styr foderprofilen malningsmediets banor. En profil som fungerar bra i en tremeters cementkvarn kan prestera dåligt i en femmeters kulkvarn som behandlar hård malm. Material och profil måste väljas tillsammans, baserat på matningsstorlek, mediastorlek, valshastighet och malmens eller klinkers egenskaper.
Typer av kulkvarnsfoder efter material
Linermaterial faller in i fyra familjer: manganstål, kromlegerat stål, gummi och keramik. Gruv- och cementtillämpningar står för den största andelen av efterfrågan, och de två första familjerna dominerar eftersom de tolererar stötar och nötning i produktionsskala.
Liners av manganstål
Manganstål, även kallat Hadfield-stål, innehåller ungefär 12 till 14 procent mangan. Dess avgörande kännetecken är arbetshärdning: ju mer ytan slås, desto hårdare blir den, medan interiören förblir seg. Detta gör manganstål till standardvalet för grov primärslipning, där media på 75 till 125 mm träffar linern med hög energi. Vanliga foder med hög manganhalt hanterar slipande malmer och stora kulor på ett tillförlitligt sätt och förblir det mest kostnadseffektiva alternativet för många primära kulkvarnar och SAG-kvarnar.
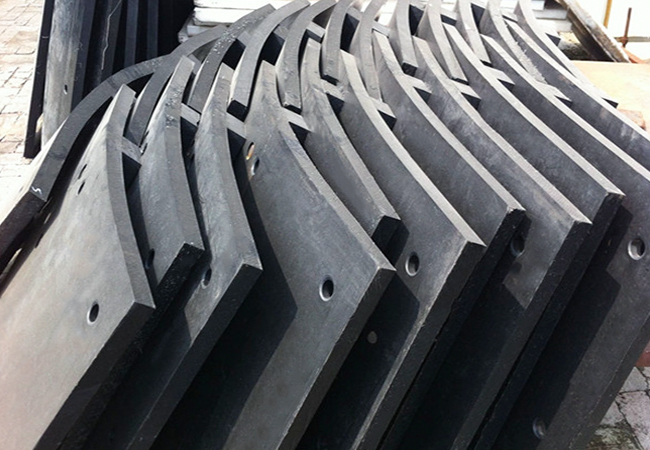 Vanlig hög mangan stål kulkvarn Liner Detta foder är standardalternativet för arbetshärdning för primära kul- och SAG-kvarnar, och erbjuder pålitlig slitstyrka under högenergipåverkan från stora slipmedier till ett kostnadseffektivt pris. Visa produkt →
Ultrahögt manganstål höjer manganhalten till ungefär 17 till 24 procent och accelererar arbetshärdningssvaret. Ytan når en högre hårdhet vid upprepade stötar, vilket förlänger fodrets livslängd vid svåra belastningar såsom fräsar med stor diameter, höghastighetsdrift eller mycket hårda och grova matningar. Avvägningen är en högre legeringskostnad, så den väljs där utbytesintervallet och stilleståndskostnaden dominerar beslutet.
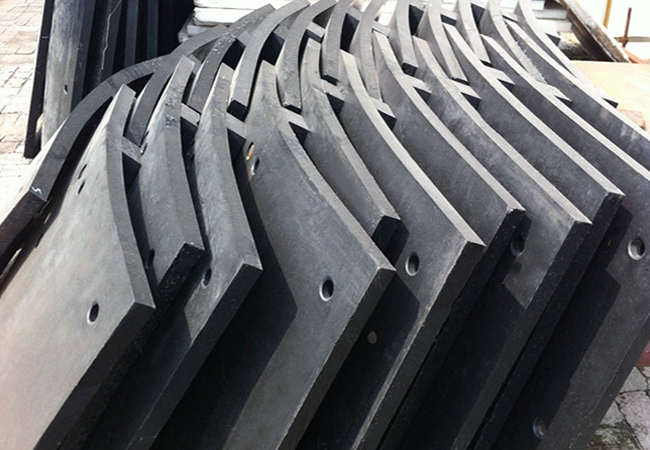 Ultra High Manganese Steel Ball Mill Liner Med 17–24 % mangan och förbättrad arbetshärdning, passar detta uppgraderade foder tufft arbete som fräsar med stor diameter, höghastighetsdrift och mycket hårda eller grova matningar, vilket förlänger livslängden. Visa produkt →
Foder i högkrom legerat stål
Högkromlegerade foder är värmebehandlade till en typisk hårdhet på 58 till 64 HRC. Kromkarbider i en seg matris ger dem utmärkt nötningsbeständighet mot glidning, vilket gör dem lämpliga för sekundär- och finslipning där stöten är måttlig och slitaget från slammet är huvudmekanismen. De är vanliga i cementfabriker och omslipningskretsar. Begränsningen är minskad slagseghet: användning av högkromade liners i en grov primärkvarn med överdimensionerade kulor riskerar att spricka och för tidigt fel.
Gummi liners
Gummifoder väger ungefär en fjärdedel så mycket som stål. De är enklare och snabbare att installera, minskar belastningen på kvarnslager, absorberar stötar väl, genererar mindre ljud och motstår korrosion vid våt finslipning. Gummi har dock ett tydligt arbetsfönster: det skadas av stora media och grovmatning, så det är normalt begränsat till sekundära, omslipade och ultrafina kvarnar med måttliga kulstorlekar.
Keramiska liners
Aluminiumoxid och zirkoniumoxid keramiska foder är de hårdaste av de vanliga fodermaterialen och introducerar ingen järnhaltig kontaminering, vilket är viktigt i applikationer med hög renhet och finslipning. De är spröda och praktiska främst i små kvarnar, slitningskvarnar och laboratorieenheter.
| Material | Huvudstyrka | Huvudbegränsning | Bästa applikationen |
|---|---|---|---|
| Mangan stål | Hög slagseghet, arbetshärdning | Måttlig nötningsbeständighet vid låg stöt | Primärslipning, stora media |
| Högkrom legering | Mycket hög hårdhet, lång livslängd | Låg slagtolerans, högre kostnad | Sekundär och finslipning |
| Gummi | Låg vikt, lågt ljud, snabb installation | Dålig med grovmatning och stora media | Våt finmalning och slipa om |
| Keramik | Extrem hårdhet, ingen järnhaltig förorening | Skör, endast liten storlek | Hög renhet och ultrafin slipning |
Typer av kulkvarnsfoder efter profilform
Profilformen styr lyftvinkeln och därmed laddningens rörelse. Samma kvarn kan ändra sin malningskaraktär helt enkelt genom att ändra foderprofilen.
Våga Liners
Wave liners använder jämna repeterande åsar som lyfter media måttligt och uppmuntrar till rullning och kaskad. De producerar effektiv nötning vid lägre slagpåkänning, vilket gör dem vanliga i sekundära och finslipande kretsar.
Step och Lorain Liners
Stepliners, ofta kallade Lorain-stil liners efter sin ursprungliga design, kombinerar en tjock sektion, ett steg och en tunnare sektion. Denna geometri lyfter media högre och främjar grå starr, så den passar grovslipning och stora kvarnar som arbetar nära den övre delen av hastighetsintervallet.
Kilfoder
Kilformade liners skapar ett gradvis lyft och håller ett tjockt tvärsnitt nära skalet. De erbjuder bra skalskydd och en kontrollerad mediabana, varför de används i stor utsträckning i kvarnar med stor diameter.
Platt och Grid Liners
Platta liners genererar minimalt lyft och tillåter media att glida i stället för att falla samman; de används i ultrafina och rörkvarnar där skonsam malning krävs. Gridliners, med ribbor eller slitsar, håller kvar och klassificerar medialaddningen och förekommer huvudsakligen i torrslipning och specialkretsar.
| Profil | Lyftkarakteristik | Typisk användning |
|---|---|---|
| Wave | Måttligt lyft, kaskad | Sekundär och finslipning |
| Steg (Lorain) | Starkt lyft, grå starr | Grovslipning, höghastighetskvarnar |
| Kil | Gradvis lyft, skalskydd | kvarnar med stor diameter |
| Flat | Minimalt lyft, glidande | Ultrafina och rörkvarnar |
| Grid | Mediaretention och klassificering | Torrslipning och specialkretsar |
Hur man väljer rätt kulkvarnsfoder
Välj liner som du väljer utrustning: på total kostnad per ton, inte på initialpris. Den billigaste linern är ofta den dyraste att driva. Arbeta igenom dessa faktorer i ordning:
- Fräsdiameter och hastighet. Stora höghastighetskvarnar behöver profiler med stark lyftkraft, såsom steg eller kil; små eller långsamma kvarnar kan använda enklare vågformar eller platta former.
- Foderstorlek och malmens nötningsförmåga. Grovt, hårt foder kräver slagtåligt manganstål och en höglyftande profil.
- Slipmediestorlek. Media över 80 mm kräver manganfoder; mindre media tillåter kromlegering, gummi eller keramik.
- Processförhållanden. Frätande uppslamningar gynnar gummi eller kromlegering; temperaturer över cirka 80 °C utesluter gummi.
- Fodertjocklek och slitagetillägg. Tjockare foder håller längre men minskar kvarnvolymen; balans slitageliv mot genomströmning.
- Installations- och stilleståndskostnad. Lättare eller modulära liners minskar utbytestiden, vilket ofta är värt mer än linerprisskillnaden.
Fodret och slipmediet slits som ett system. I en sekundär kvarn hamrar överdimensionerade eller dåligt matchade kulor linerytan och förkortar dess livslängd, medan matchade högkromslipkulor ger en mer enhetlig laddning och sänker stötbelastningen på linern. Bruk som köper liners och slipmedia från samma källa undviker kompatibilitetsproblem och förenklar kvalitetskontrollen.
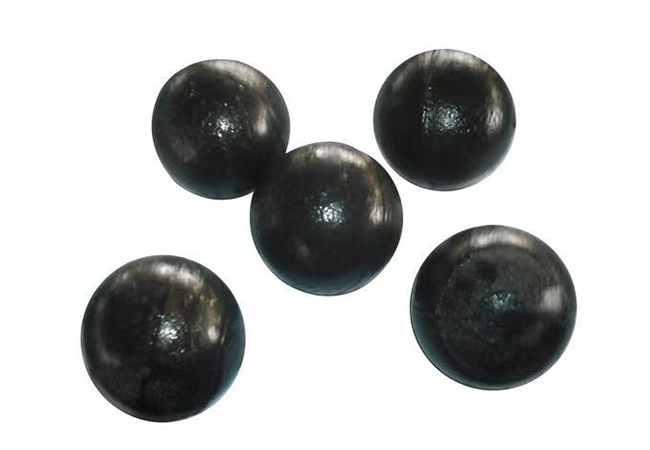 Hög kromlegering gjuten slipkula Värmebehandlade till 58–64 HRC, dessa slipkulor motstår glidande nötning i sekundära och finslipande kretsar, med alternativ anpassningsbara i storlek och kemi för våta eller aggressiva miljöer. Visa produkt →
Tecken på att linern ska bytas ut
Även den bästa linern är en förbrukningsvara. Att köra det för länge skadar kvarnens skal och förvandlar planerat underhåll till akut reparation. Inspektera varje vecka och planera utbyte när du ser något av dessa tecken:
- Uppmätt fodertjocklek under 50 procent av originalet, eller under tillverkarens minimum.
- Bulthuvuden infällda i fodret, eller läckage runt bultar.
- Profilerna är synligt tillplattade, med släta lyftribbor.
- Millens genomströmning faller medan strömförbrukningen förblir hög eller stiger.
- Spruckna, lösa eller saknade segment och metalliskt brus under drift.
En enkel inspektionsrutin låter dig byta ut liners under planerad stilleståndstid, då bytet kostar timmar istället för dagar med förlorad produktion.
Arbeta med en linerleverantör som förstår hela bruket
Det snabbaste sättet att undvika linermisstag är att arbeta med en tillverkare som gör linern och vet hur den interagerar med slipmediet. ZXGB producerar både manganstålsliners och slipkulorna som går emot dem, med stöd av ISO9001 kvalitetsledning, ett provinsiellt forskningsinstitut för stålkulor och slipmedia, och en årlig kapacitet på 50 000 ton. Det kompletta produktsortimentet finns på sida för fräsliners och slitfoder . För en mer detaljerad jämförelse material för material, vår valguide för längre linerlivslängd täcker de praktiska avvägningarna mer på djupet. Om du vill ha en rekommendation för en specifik fabrik kan ZXGB-ingenjörer granska dina driftsdata och föreslå en kombination av foder, profil och media baserat på ditt flöde och genomströmningsmål.


